
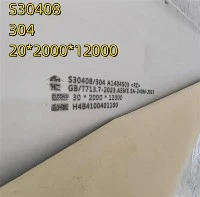


Habilidades de mantenimiento de placas de acero inoxidable 304
El mantenimiento del 304 se reduce a limpieza neutra, enjuague y revisión de puntos de estancamiento, sin abrasivos clorados.
La limpieza usa detergente alcalino suave y paño o cepillo de nylon, seguida de agua desionizada; las manchas de óxido se tratan con pasta de ácido nítrico suave. Deben evitarse lejía, salmuera y utensilios de acero al carbono.
Inspección y mantenimiento
La inspección incluye espesor, planitud, rugosidad, ausencia de rayas profundas y verificación de composición; la limpieza posterior usa agua desionizada y paño libre de cloruros.
El mantenimiento evita cloruros estancados, usa limpiadores neutros y revisa soldaduras y puntos bajos donde se acumula agua.
| Acabado | Ra aprox. | Método | Uso |
|---|---|---|---|
| 2B | 0,1 – 0,5 µm | Laminado en frío y recocido | Industrial general |
| BA | 0,05 – 0,2 µm | Recocido brillante | Electrodoméstico |
| No.4 | 0,4 – 1,0 µm | Lija 120 – 320 | Cocina y ascensor |
| HL | 0,3 – 0,8 µm | Cepillado lineal | Fachada |
| 8K | < 0,05 µm | Pulido espejo | Decoración |
Corte y precisión
El corte láser de fibra ofrece precisión de ±0,1 mm y zona afectada estrecha en espesores de 0,5 – 20 mm; el plasma amplía el rango a 40 mm con ZAT de 1 – 2 mm y borde a rectificar.
El chorreado abrasivo corta hasta 100 mm sin afectar la estructura y se usa en placas gruesas; la cizalla y la sierra se reservan para espesores finos y cortes rectos.
| Método | Espesor | Precisión | ZAT |
|---|---|---|---|
| Láser fibra | 0,5 – 20 mm | ±0,1 mm | Estrecha, oxidada |
| Plasma | 3 – 40 mm | ±0,5 mm | 1 – 2 mm |
| Chorreado abrasivo | 5 – 100 mm | ±0,3 mm | Nula |
| Cizalla | 0,3 – 6 mm | ±0,5 mm | Deformación de borde |
| Sierra | Hasta 300 mm | ±0,5 mm | Nula |
Acabado superficial
El acabado se define por rugosidad: 2B industrial, BA brillante, No.4 satinado, HL lineal y 8K espejo por debajo de 0,05 µm; cada uno exige secuencia de lijado y pulido distinta.
La chapa embutida en profundidad requiere grano fino y bajo contenido de inclusiones para evitar grietas de estiramiento; la chapa decorativa exige uniformidad de brillo.
Tratamiento térmico
La solubilización a 1010 – 1120 °C con enfriamiento en agua disuelve carburos y restituye la resistencia a corrosión intergranular; el recocido brillante en hidrógeno o nitrógeno deja superficie libre de óxido.
El alivio de tensiones a 300 – 450 °C reduce distorsión sin sensibilizar; por encima de 450 °C se abre la ventana de precipitación de carburos y se pierde resistencia.
| Acabado | Ra aprox. | Método | Uso |
|---|---|---|---|
| 2B | 0,1 – 0,5 µm | Laminado en frío y recocido | Industrial general |
| BA | 0,05 – 0,2 µm | Recocido brillante | Electrodoméstico |
| No.4 | 0,4 – 1,0 µm | Lija 120 – 320 | Cocina y ascensor |
| HL | 0,3 – 0,8 µm | Cepillado lineal | Fachada |
| 8K | < 0,05 µm | Pulido espejo | Decoración |
Alcance del producto y trazabilidad
ASTM A380 fija composición, tolerancias dimensionales y ensayos para habilidades de mantenimiento de placas de acero inoxidable 304; el formato suministrado abarca 0,5 – 50 mm.
El suministro se documenta con mantenimiento placa 304, limpieza y cloruros, y la verificación en destino repite composición y espesor sobre muestra.
Preguntas frecuentes
¿Qué es habilidades de mantenimiento de placas de acero inoxidable 304?
El mantenimiento del 304 se reduce a limpieza neutra, enjuague y revisión de puntos de estancamiento, sin abrasivos clorados.
¿Qué método corta inoxidable de 40 mm?
Plasma o chorreado abrasivo; el láser de fibra llega a 20 mm con mejor precisión.
¿Por qué se recuece el inoxidable?
Para disolver carburos, eliminar tensiones y restituir la resistencia a corrosión.
¿Qué norma rige habilidades de mantenimiento de placas de acero inoxidable 304?
ASTM A380.
¿Qué formatos y dimensiones se suministran?
0,5 – 50 mm.
¿Qué se controla en la recepción?
Composición por PMI, espesor o diámetro según formato, planitud y resultado de tracción del lote; el certificado 3.1 acompaña el despacho.


