


La tubería API 5L se fabrica para sistemas de transporte por ductos en los que el grado de acero, el espesor de pared, la ruta de fabricación, el nivel de especificación de producto y la condición de servicio se definen como parte de la especificación completa de la tubería de línea. La norma API Spec 5L cubre la tubería de línea de acero sin costura y soldada, y establece los requisitos de materiales, fabricación, inspección, ensayos, marcado y trazabilidad.
Estos requisitos actúan de forma conjunta sobre la tubería terminada. El grado y el PSL definen el marco de material y de propiedades mecánicas requerido, mientras que la ruta de fabricación determina si la tubería se produce sin costura o con una costura soldada por HFW o por arco sumergido. El diámetro exterior y el espesor de pared establecen la geometría básica de la tubería, y las condiciones del proyecto -como la operación a baja temperatura, el servicio ácido (sour service) o requisitos adicionales de tenacidad- pueden introducir controles adicionales sobre los ensayos y la aceptación.
GNEE suministra tubería de línea API 5L desde el Grade B hasta el X80 en configuraciones PSL1 y PSL2, abarcando rutas de producción sin costura, HFW y SAW para distintos tamaños de tubería y condiciones de operación. La producción, la inspección, la preparación de los extremos de la tubería y los requisitos opcionales de recubrimiento se coordinan con la especificación del proyecto, de modo que la tubería entregada se mantenga conforme con la configuración de ducto requerida.
Alcance de la norma API 5L
La norma API 5L especifica los requisitos para la tubería de línea de acero sin costura y soldada utilizada en sistemas de transporte por ductos de las industrias del petróleo y del gas natural. Cubre los requisitos de material, fabricación, dimensiones, ensayos, inspección y marcado para los productos PSL1 y PSL2. La API 5L se aplica a la tubería de línea de acero y no cubre la tubería fundida.
Rango de suministro de tubería API 5L
| Elemento de especificación | Configuración disponible |
|---|---|
| Producto | Tubería de línea API 5L |
| Grados | Grade B, X42, X46, X52, X56, X60, X65, X70, X80 |
| Nivel de especificación de producto | PSL1 / PSL2 |
| Fabricación | Sin costura, HFW/ERW, LSAW, SSAW/HSAW y configuraciones SAW aplicables |
| Rango de OD actual de GNEE | De 1/2 in. a 40 in., sujeto a la ruta de fabricación |
| Espesor de pared | De SCH 10 a SCH 160, STD, XS, XXS y espesor de pared real especificado por el proyecto |
| Extremos | Extremos lisos / extremos biselados |
| Longitud típica | Aprox. 20 ft / 6 m, 40 ft / 12 m o según lo especificado por el proyecto |
| Servicio | Servicio convencional de ducto, servicio ácido (sour service) y requisitos específicos del proyecto |
| Superficie / protección | Sin recubrir, barnizada o pintada; sistemas de recubrimiento exterior y de revestimiento disponibles por separado cuando se especifique |
Para la compra de tuberías de línea, el OD real y el espesor de pared especificado deben confirmarse incluso cuando se indique una designación de cédula (schedule). Una descripción como «12 in. SCH 40» puede resultar cómoda como referencia comercial, pero el diseño del ducto, la producción en la siderúrgica y la inspección de recepción se basan, en última instancia, en requisitos dimensionales definidos.
Los sistemas exteriores como FBE, 3LPE o 3LPP también deben especificarse por separado del requisito básico de la tubería API 5L, ya que el diseño del recubrimiento, la preparación de superficie, la aplicación y la inspección están controlados por la especificación de recubrimiento aplicable y no por la designación de grado API 5L en sí.
Significado de las letras sufijo
Para la tubería de línea PSL2, el sufijo de la designación completa del grado contiene información técnica y no debe omitirse durante la compra ni la revisión documental.
Los sufijos N, Q y M identifican la condición de entrega aplicable. Cuando se aplica una designación de servicio especial, ese requisito también forma parte del grado pedido completo y de la especificación de servicio.
El grado de resistencia base puede ser el mismo, pero la designación completa indica al fabricante y al inspector cómo se produjo y entregó el material. Cuando se compra tubería de reemplazo para un ducto existente, el grado original, el PSL y el sufijo de condición de entrega deben verificarse a partir del MTC o de la hoja de datos de tubería aprobada, en lugar de reconstruirse únicamente a partir de los marcados de campo.
Para los pedidos en servicio ácido, el requisito de servicio también debe declararse de forma explícita. La 47.ª edición incluye requisitos actualizados de servicio ácido y de agrietamiento por tensión de sulfuros (SSC), lo que refuerza la necesidad de tratar el servicio ácido como una condición técnica definida y no simplemente como una descripción comercial.
Especificaciones de la tubería API 5L
Las especificaciones de la tubería API 5L se construyen en torno al requisito real del ducto, no solo al nombre del grado. Dos tuberías pueden estar ambas marcadas como API 5L X65 PSL2 y, aun así, diferir en el diámetro exterior, el espesor de pared especificado, la ruta de fabricación, la condición de entrega, los requisitos de impacto y la calificación de servicio. Estas diferencias afectan a cómo se produce, inspecciona y libera la tubería para el proyecto.
Para una línea de transmisión de gran diámetro, por ejemplo, la descripción de compra puede exigir tubería LSAW X65M PSL2 con un OD y un espesor de pared definidos, extremos biselados y requisitos de inspección específicos del proyecto. El sufijo de condición de entrega M, la designación PSL2 y la ruta de fabricación LSAW deben mantenerse coherentes en la orden de compra, el certificado de fábrica (MTC) y el marcado de la tubería. Si se requiere servicio ácido, tenacidad a baja temperatura o END adicionales, esas condiciones también deben aparecer claramente en la especificación de compra y no deducirse del grado X65 por sí solo.
Esto resulta especialmente importante cuando se busca tubería de reemplazo o se revisa material procedente de más de una siderúrgica. Una tubería con el grado nominal correcto puede seguir siendo inadecuada si el espesor de pared, la condición de entrega, el proceso de fabricación o la base de inspección difieren de los de la línea original. Por este motivo, GNEE revisa la configuración completa de la tubería frente a la especificación del proyecto antes de liberar el material, de modo que la tubería entregada pueda verificarse contra los mismos requisitos técnicos durante la inspección de recepción y la instalación en obra.
Tipos de fabricación: sin costura, ERW, LSAW, SSAW, HSAW y DSAW
La tubería de línea API 5L puede producirse por rutas de fabricación sin costura o soldadas. La elección normalmente depende del diámetro exterior requerido, el espesor de pared, el grado de acero, el volumen de producción y la especificación del proyecto, y no de suponer que un proceso es universalmente mejor que otro. La API 5L reconoce tanto la tubería de línea sin costura como la soldada, y aplica requisitos de fabricación, inspección, ensayos y trazabilidad según la configuración de producto aplicable.
| Tipo de fabricación | Cómo se produce la tubería | Consideraciones típicas de selección |
|---|---|---|
| SMLS – Sin costura | El cuerpo de la tubería se forma sin costura de soldadura longitudinal | Disponibilidad de OD y pared gruesa, grado, tolerancia dimensional y requisitos del proyecto |
| HFW / ERW | La banda se conforma de forma continua y los bordes longitudinales se unen mediante calentamiento eléctrico de alta frecuencia y presión | Calidad de la línea de soldadura, tratamiento térmico cuando proceda, END de la soldadura y consistencia dimensional |
| LSAW / SAWL | La placa se conforma en tubería y se une con una costura longitudinal soldada por arco sumergido | OD grande, pared más gruesa, grados de alta resistencia y proyectos de ductos de transmisión |
| HSAW / SSAW / SAWH | El rollo o la banda se conforma helicoidalmente y se une mediante una costura en espiral soldada por arco sumergido | Producción de gran diámetro, rango de espesores, aceptación del proyecto y requisitos de inspección de soldadura |
Tubería API 5L sin costura
La tubería API 5L sin costura no tiene costura de soldadura longitudinal, pero eso no significa que deba especificarse automáticamente para cada ducto. Su uso práctico depende de si el grado, el OD y el espesor de pared requeridos se encuentran dentro del rango de producción sin costura de la siderúrgica seleccionada. Para pedidos de pared gruesa o de reemplazo, estos tres valores deben verificarse conjuntamente en lugar de confiar en una afirmación general como «sin costura disponible hasta cierto diámetro».
Tubería API 5L HFW / ERW
La tubería de línea HFW se produce a partir de banda conformada de forma continua con una soldadura longitudinal. Para la adquisición, el aspecto importante no es simplemente que la cotización diga «ERW», sino cómo se ha producido la costura de soldadura, cómo se ha tratado térmicamente cuando se requiere, inspeccionado y documentado. La calidad de la línea de soldadura es lo bastante significativa para que la API haya incluido específicamente requisitos adicionales relacionados con HFW en la última revisión de la norma API 5L.
Tubería API 5L LSAW
La tubería LSAW se selecciona habitualmente cuando un proyecto requiere una combinación de gran diámetro, mayor espesor de pared y grados de tubería de línea de mayor resistencia que se adapta a la producción por conformado de placa. La costura longitudinal se convierte en una parte importante del paquete de inspección, por lo que la inspección de recepción debe vincular la identificación de la tubería terminada con el END de la soldadura aplicable, los resultados de los ensayos mecánicos y el registro de la prueba hidrostática.
Tubería API 5L HSAW / SSAW
La tubería HSAW o SSAW utiliza una costura de soldadura helicoidal y se emplea con frecuencia cuando la producción a base de rollos se adapta al programa de tubería de línea de gran diámetro requerido. La documentación de la API utiliza el término SAWH para la tubería soldada por arco sumergido en espiral/helicoidal y la distingue de la producción longitudinal SAWL.
Para estas tuberías, los compradores deben prestar especial atención al OD y al espesor de pared especificados, la geometría de conformado, el alcance de la inspección de soldadura, la condición de los extremos de la tubería y la trazabilidad de la junta terminada. La aceptabilidad del HSAW la determinan, en última instancia, la especificación del ducto y los requisitos del proyecto, y no el diámetro por sí solo.
Nivel de especificación de producto PSL1 y PSL2
PSL1 y PSL2 definen diferentes niveles de requisitos técnicos dentro de la norma API 5L. No deben tratarse simplemente como calidad estándar y calidad superior. Para el mismo grado base, PSL2 aplica generalmente controles más estrictos o adicionales en áreas como la composición química, los límites de propiedades mecánicas, las condiciones de fabricación, los ensayos y la trazabilidad, según el grado y el requisito de servicio.
Esta diferencia cobra importancia cuando la tubería se pide para una línea de transmisión o se utiliza para reemplazar material ya en servicio. Una tubería API 5L X52 PSL1 y una tubería X52 PSL2 pueden compartir el mismo grado de resistencia base, pero no son automáticamente intercambiables, porque los límites de composición química aplicables, los rangos de resistencia, los requisitos de ensayo y los registros de producción pueden diferir. El PSL requerido debe, por tanto, mantenerse coherente en la orden de compra, el MTC, el marcado de la tubería y los documentos de inspección.
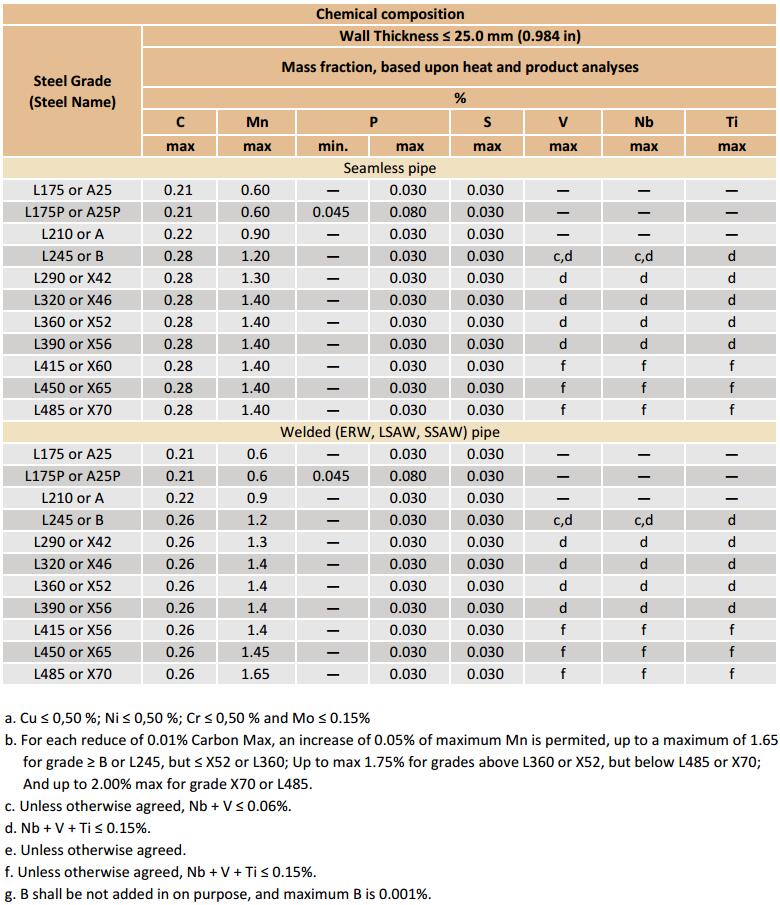
Composición química de la tubería API 5L PSL1
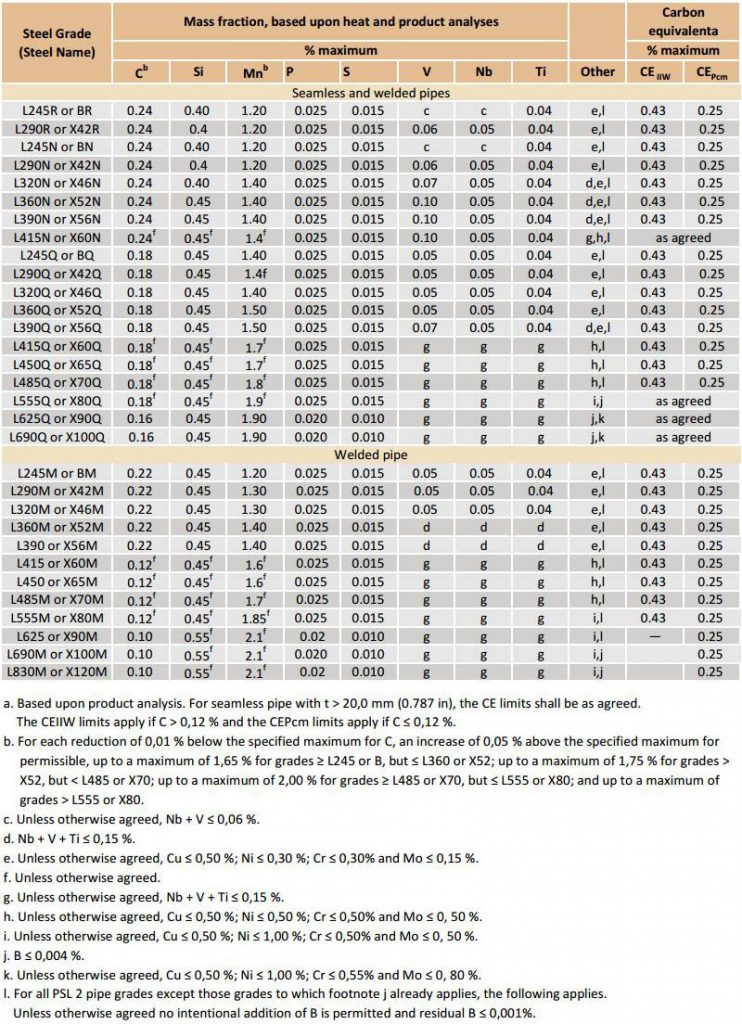
Composición química de la tubería API 5L PSL2
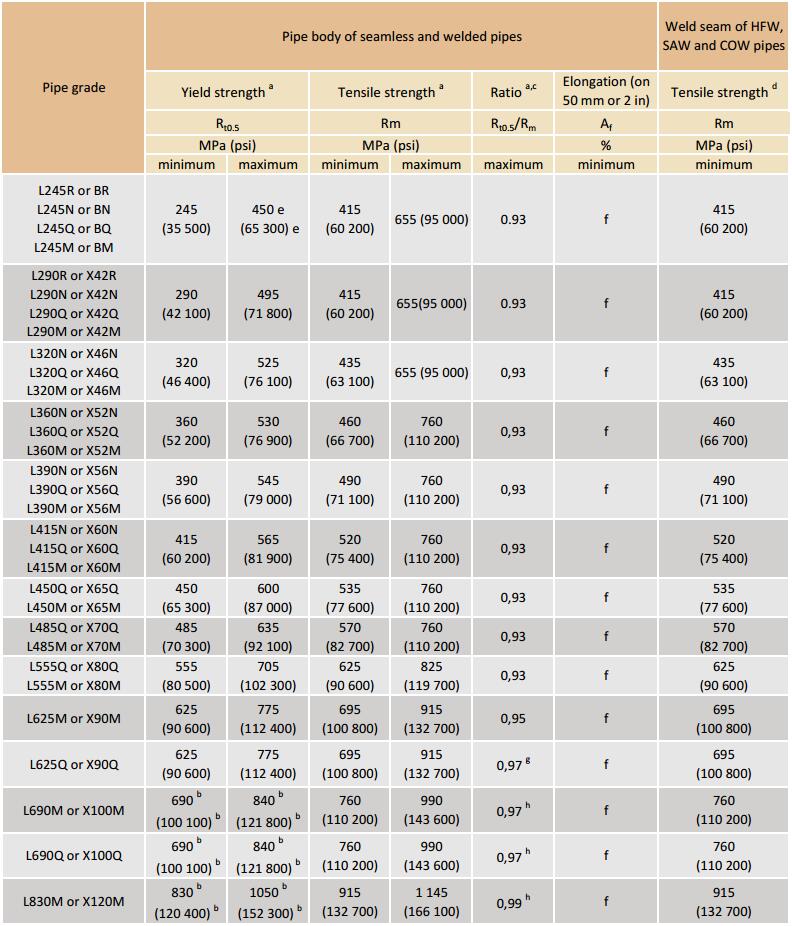
Propiedades mecánicas
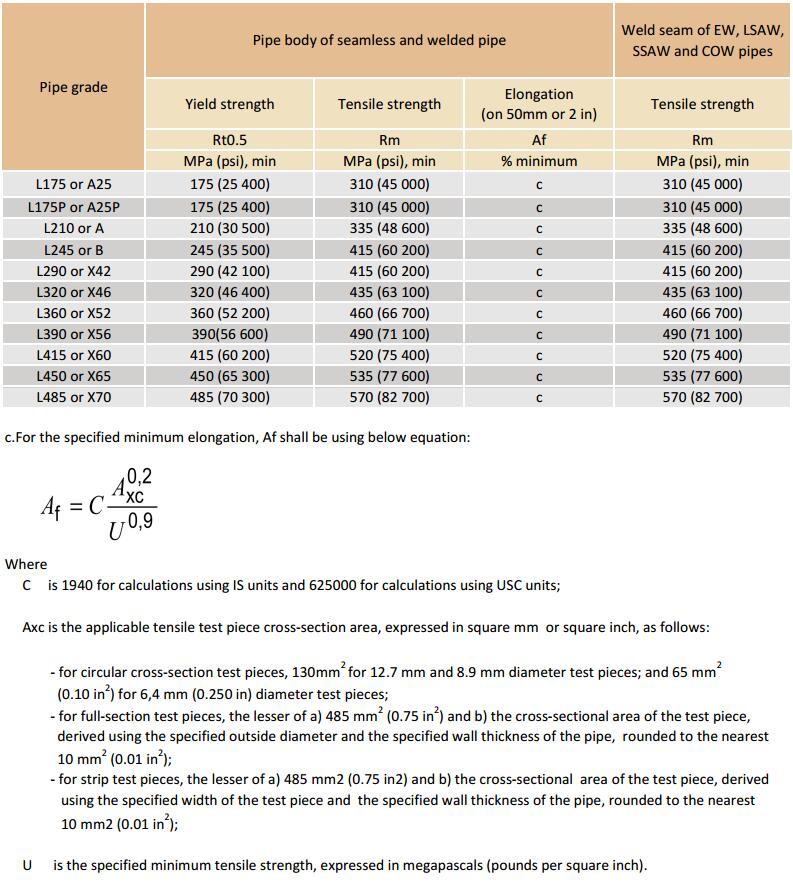
Límite elástico y resistencia a la tracción para API 5L PSL1
Inspección y ensayos de la tubería API 5L
La inspección de la tubería API 5L sigue la ruta de fabricación, el PSL, el grado y el requisito de servicio del pedido. Una tubería de línea HFW PSL2, por ejemplo, tiene un enfoque de inspección distinto del de una tubería sin costura convencional PSL1: la primera requiere atención particular a la soldadura longitudinal y a sus registros asociados, mientras que el material para servicio ácido puede introducir requisitos adicionales de dureza, tenacidad o resistencia al agrietamiento.
Antes de la liberación, la tubería se verifica contra el OD pedido, el espesor de pared especificado, la longitud, la rectitud y la condición de los extremos. Los resultados de los ensayos mecánicos se vinculan entonces a la colada o al lote de producción representado, mientras que la tubería soldada requiere además la inspección aplicable de la costura de soldadura y de la zona afectada térmicamente. La API Spec 5L cubre la fabricación, la inspección, los ensayos, el marcado y la trazabilidad, y sus requisitos actuales abordan específicamente áreas que incluyen la calificación de END, la tenacidad al impacto, el control de laminaciones, la calidad de la soldadura HFW y el control de la prueba hidrostática.
| Inspección / ensayo | Qué se verifica | Importancia para la adquisición |
|---|---|---|
| Inspección dimensional | OD, espesor de pared, longitud, rectitud y geometría de los extremos de la tubería | Confirma que la tubería entregada coincide con las dimensiones pedidas y con los requisitos de ajuste en obra |
| Inspección visual | Cuerpo de la tubería, extremos y condición visible de la superficie | Identifica daños de manipulación y condiciones de superficie de fabricación inaceptables antes de la liberación |
| Ensayo de tracción | Límite elástico, resistencia a la tracción y requisitos de alargamiento aplicables | Confirma que el lote de producción cumple los requisitos mecánicos del grado y del PSL pedidos |
| Prueba hidrostática | Integridad a presión de la tubería terminada y de la costura soldada cuando proceda | Proporciona una verificación de integridad a presión en fase de producción antes del envío |
| Examen no destructivo | Cuerpo de la tubería y/o costura de soldadura según la ruta de fabricación y la especificación | Detecta discontinuidades internas o superficiales relevantes sin dañar la tubería terminada |
| Ensayo de impacto | Tenacidad del material cuando lo exijan el grado, el PSL, la temperatura o la especificación del proyecto | Importante cuando la resistencia a la fractura frágil forma parte de la base de diseño del ducto |
| Ensayo de doblez / aplastamiento | Ductilidad y comportamiento de la soldadura para configuraciones de tubería aplicables | Evalúa si el material o la zona soldada puede tolerar la deformación especificada sin fallos inaceptables |
| Ensayo de dureza / servicio ácido | Dureza y propiedades adicionales relacionadas con el servicio cuando se especifique | Relevante para el servicio ácido y otros proyectos con requisitos de material complementarios |
| Verificación de marcado y trazabilidad | Grado, PSL, identidad de colada/lote y marcado de la tubería frente a los documentos de producción | Conecta la tubería física con su MTC y con los registros de inspección |
Control hidrostático y de END
La prueba hidrostática verifica la integridad a presión de la tubería API 5L terminada. La presión y la duración de la prueba deben seguir la especificación aplicable a la tubería pedida y no un múltiplo genérico de la presión de diseño. Para la tubería soldada, el END requerido de la costura de soldadura debe mantenerse trazable al lote de producción y a la tubería terminada.
Ensayos mecánicos y de servicio
El ensayo de tracción confirma el nivel de resistencia requerido. Los ensayos de impacto, doblez, aplastamiento, dureza y servicio ácido se aplican cuando lo requieren el grado, el PSL, la ruta de fabricación o la condición de servicio del proyecto; no son requisitos idénticos para cada tubería API 5L.
Trazabilidad de la inspección
La inspección de recepción debe poder seguir una cadena documental clara:
Marcado de la tubería → Colada / Lote → MTC → Inspección dimensional → Ensayos mecánicos → END → Prueba hidrostática
Esto permite verificar la tubería entregada contra la especificación de compra completa y no solo contra el grado API 5L marcado en la tubería.
Por qué elegir GNEE para la tubería API 5L
GNEE controla los pedidos de tubería API 5L desde la revisión de la especificación técnica hasta la producción, la inspección y el envío final. Antes de comenzar la producción, el grado, el PSL, el proceso de fabricación, las dimensiones, la condición de entrega y los requisitos específicos del proyecto se verifican contra la especificación aprobada, reduciendo las discrepancias que de otro modo solo aparecerían durante la revisión documental o la recepción en obra.
La producción y la inspección van seguidas de la identificación de colada y lote, manteniendo trazables los resultados de los ensayos mecánicos, el END aplicable, los registros de la prueba hidrostática y la inspección dimensional respecto a la tubería entregada. Para proyectos que requieren extremos biselados, FBE, 3LPE, 3LPP u otra protección superficial, estos requisitos pueden coordinarse con la tubería base, de modo que la condición de la tubería, la preparación de los extremos y la documentación se mantengan coherentes en la entrega.
GNEE también atiende requisitos de pedidos repetidos y de reemplazo cuando la coherencia con el material suministrado previamente es importante. Los MTC existentes, los marcados de tubería y las especificaciones del proyecto pueden revisarse frente al nuevo requisito de producción, lo que ayuda a mantener la continuidad en grado, dimensiones y aceptación técnica cuando se requiere tubería API 5L adicional.
Preguntas frecuentes
A1: No automáticamente. Un grado de mayor resistencia no es un sustituto directo a menos que se revisen el diseño del ducto, el espesor de pared, la condición de entrega, la tenacidad, el procedimiento de soldadura y los componentes adyacentes. La sustitución de grado debe aprobarse frente al diseño original y a la especificación del proyecto.
A2: No. El PSL2 por sí solo no establece la aptitud para servicio ácido. La tubería para servicio ácido requiere los requisitos de servicio aplicables de la API 5L y los controles definidos por el proyecto en cuanto a propiedades del material, ensayos y resistencia al agrietamiento. La última revisión de la API 5L también incluye requisitos actualizados de servicio ácido y de agrietamiento por tensión de sulfuros.
A3: Verifique el estado de la licencia del Monograma API del fabricante y el alcance de producto autorizado en el API Composite List, y después compruebe que el marcado y la documentación del producto corresponden a esa licencia. La API indica que solo los fabricantes con licencia están autorizados a aplicar el Monograma API a productos conformes dentro de su alcance autorizado.
A4: No. La API 5L es una especificación de tubería de línea para sistemas de transporte por ductos, mientras que la ASTM A106 cubre la tubería de acero al carbono sin costura para servicio a alta temperatura. Aunque las dimensiones o la resistencia parezcan similares, la sustitución requiere una revisión de ingeniería del material, las propiedades mecánicas, los ensayos y los requisitos aplicables de diseño de tubería o de ducto.
A5: La especificación de la tubería base y el requisito de recubrimiento deben definirse por separado. Además del grado, el PSL, el OD y el espesor de pared, el pedido debe indicar el sistema de recubrimiento, la norma de recubrimiento aplicable, el espesor requerido, la zona sin recubrir en el extremo de la tubería y los requisitos de inspección, para que la tubería terminada sea apta para la soldadura y la instalación en obra.
Etiqueta: tubería api 5l: especificaciones y rango de suministro, suministrador, personalizado, por mayor, barato, descuento, lista de precios, precio bajo, en almacén, muestrario gratis


